Gummimischmaschine: Die Ausrüstung, die über die Chargenqualität entscheidet, bevor Sie die Form erreichen
Wenn Sie Gummidichtungen, O-Ringe, Schuhsohlen, Schläuche oder Compounds für die Extrusion herstellen, fällt ein fertiges Teil selten an der Presse oder der Form aus. Es schlägt fehl, weil die Gummimischmaschine eine inkonsistente Mischung lieferte. Sinkende Zugfestigkeit, driftender Druckverformungsrest, Oberflächenfließspuren und versteckte Porosität sind alle auf den Mischraum zurückzuführen.
Eine Gummimischmaschine erledigt drei Aufgaben in einem Zyklus. Es bindet Füllstoffe, Aktivatoren und Weichmacher in das Polymer ein; es verteilt sie gleichmäßig; und es plastifiziert die Masse zu einem verarbeitbaren Material. Die Maschine steuert Scherkraft, Temperatur und Mischzeit, die zusammen die Dispersionsqualität, Scorch-Sicherheit und Chargenkonsistenz bestimmen.
Der praktische Produktionsmaßstab für eine gut gemischte Mischung ist eine Mooney-Viskositätsstreuung von ±5 Einheiten zwischen den Chargen und eine Dispersionsbewertung von 4 oder höher auf der 10-Punkte-Standardskala. Wenn Ihr Mischer diese Werte nicht halten kann, kann dies durch keine nachgeschaltete Presse, keinen Extruder oder kein Aushärtungssystem kompensiert werden.
Kneter oder offene Mühle: Welche Gummimischmaschine gehört in welche Prozessstufe?
Bei der ersten Kaufentscheidung geht es um den Maschinentyp. Die meisten Fabriken für Gummiprodukte benötigen sowohl einen Druckkneter als auch ein Zweiwalzen-Mischwerk, da sie verschiedene Phasen desselben Prozesses abwickeln und nicht um denselben Auftrag konkurrieren.
Druckkneter: Die primäre Mischmaschine
Der Druckkneter ist das Arbeitstier für die Masterbatch-Herstellung. Gummi und Zutaten werden in eine geschlossene Kammer geladen und ein Rotorpaar knetet das Material unter pneumatischem Stößeldruck. Das geschlossene Design kontrolliert Staub, stabilisiert die Temperatur und erzeugt die hohe Scherung, die zum Aufbrechen von Polymerketten und zum Dispergieren von Ruß oder weißen Füllstoffen erforderlich ist. Für allgemeine Gummiwaren werden häufig Zweiflügelrotoren verwendet. Vierflügelrotoren verändern das Scherprofil und verkürzen die Zykluszeit für viele Verbindungen.
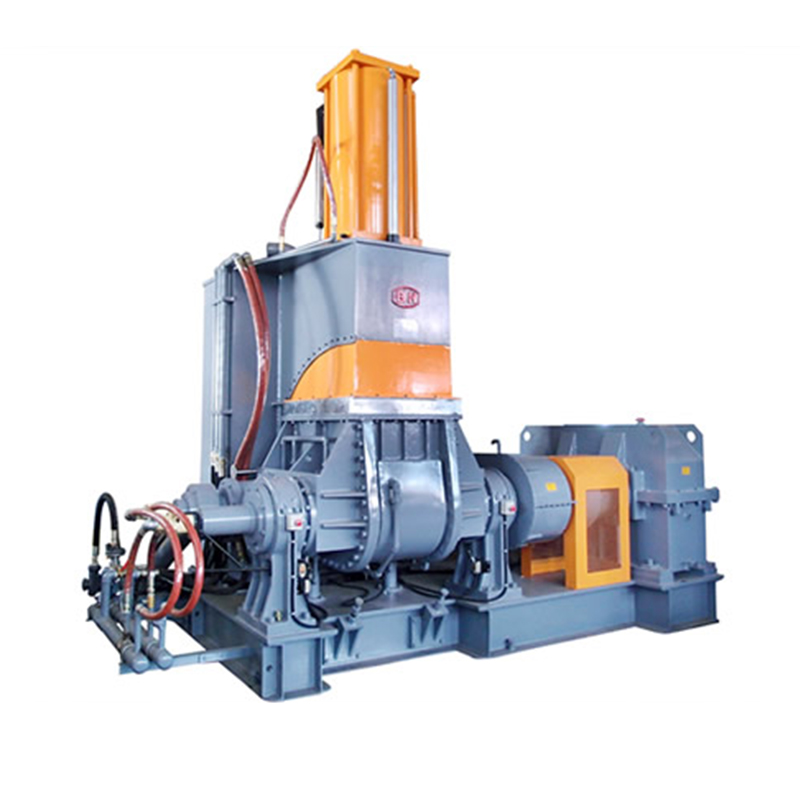 Druckkneter zum Mischen von Masterbatch-Kautschuk Diese geschlossene Maschine sorgt für die hohe Scherung, die zum Dispergieren von Füllstoffen und zum Aufbrechen von Polymerketten erforderlich ist. Es stabilisiert die Temperatur und kontrolliert Staub, was es für die Herstellung eines konsistenten Masterbatches vor dem Zweiwalzenwerk unerlässlich macht. Produkt anzeigen →
Zweiwalzen-Mischmühle: Endbearbeitung und Heilmittelzugabe
Die zweite Stufe übernimmt das Zweiwalzen-Mischwerk. Die Masse wird zwischen zwei gegenläufig rotierenden Walzen gepresst und bei niedrigerer Temperatur wiederholt geschnitten, gefaltet und gemischt. Hier werden Schwefel und Beschleuniger hinzugefügt, da diese Inhaltsstoffe unter ihrer Anvulkanisationsgrenze bleiben müssen, bis die Verbindung die Form oder den Extruder erreicht. Die Mühle produziert auch eine gleichmäßige Folie, die nachgeschaltete Geräte wie einen Extruder oder einen Kaltvorformer versorgt.
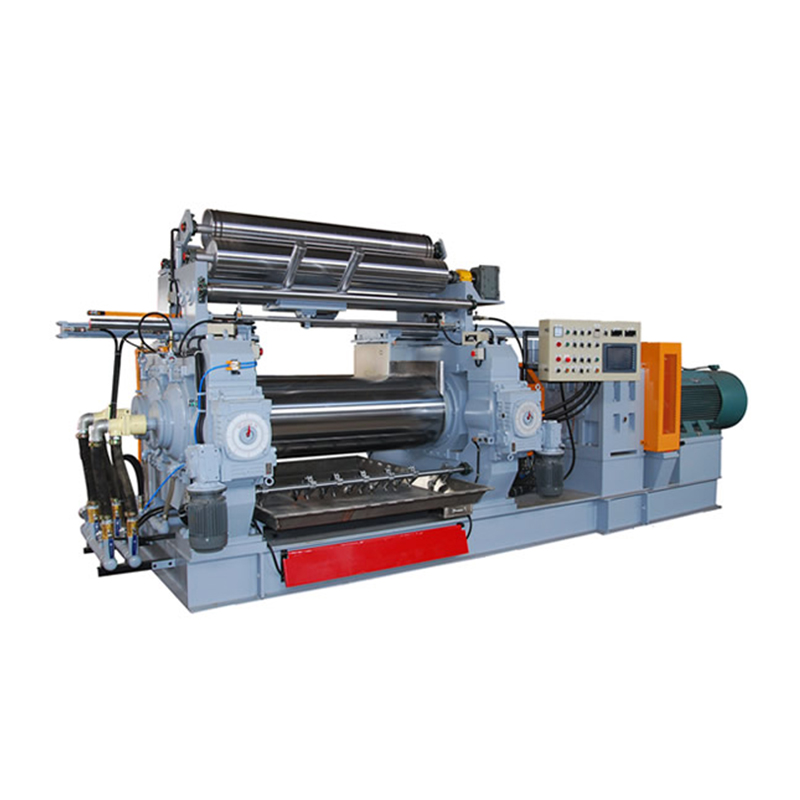 Zweiwalzen-Mischwerk für die endgültige Verbundfolienherstellung Nach dem Masterbatch werden in dieser Mühle unter kontrollierten Bedingungen Schwefel und Beschleuniger zugegeben, um ein Anbrennen zu verhindern. Es erzeugt eine einheitliche Folie für nachgeschaltete Extruder und seine Spezifikationen wirken sich direkt auf die Endqualität aus. Produkt anzeigen →
| Funktion | Druckkneter | Zweiwalzen-Mischmühle |
|---|---|---|
| Mischkammer | Geschlossen und unter Druck | Offene Brötchen, stimmungsvoll |
| Hauptprozessrolle | Masterbatch-Mischen | Heilende Zugabe und Folie |
| Staub- und Rauchkontrolle | Gut | Mäßig |
| Ausgabeformular | Charge entsorgen | Blatt oder Streifen |
| Typische Größe | 10–110 L Kammer | Rollendurchmesser 16–26 Zoll |
| Quetschgefahr | Niedrig | Hoch; erfordert Bremse und Schutzvorrichtungen |
Sechs Spezifikationen, die darüber entscheiden, ob eine Gummimischmaschine für Sie geeignet ist
Zwei Maschinen können in einer Broschüre identisch aussehen und in Ihrer Fabrikhalle dennoch unterschiedliche Leistungen erbringen. Vergleichen Sie diese sechs Spezifikationen im Detail, bevor Sie die Bestellung unterzeichnen.
| Spezifikation | Was es beeinflusst | Praktische Reichweite |
|---|---|---|
| Kammervolumen | Chargengröße und Durchsatz | 10–55 l für die meisten Fabriken |
| Füllfaktor | Ausbreitung, Temperaturanstieg, Zykluszeit | 0,70–0,85 |
| Rotorgeschwindigkeit | Schergeschwindigkeit und Mischeffizienz | 30–60 U/min |
| Motorleistung | Drehmoment für hochgefüllte oder steife Verbindungen | 40–90 kW pro 55-l-Kammer |
| Ram-Druck | Füllstoffeinarbeitung und Verdichtung | 0,4–0,8 MPa |
| Kühlsystem | Anbrennsicherheit und Zykluszeit | Wassergekühlter Mantel plus Kernkühlung |
Besprechen Sie Ihre tatsächliche Verbindung mit dem Lieferanten. Wenn Sie hochviskose Verbindungen wie NBR über 60 Shore A verarbeiten oder eine hohe Rußbeladung verwenden, wählen Sie einen Motor am oberen Ende des Leistungsbereichs und stellen Sie sicher, dass die Kühlkanäle für Dauerschichtbetrieb dimensioniert sind.
Warum zwei Fabriken mit demselben Gummimischer unterschiedliche Ergebnisse erzielen
Zwei Anlagen können das gleiche Mischmaschinenmodell betreiben und dennoch unterschiedliche Mischungsqualitäten produzieren. Der Unterschied ergibt sich aus der Prozessdisziplin: Füllfaktor, Austrittstemperatur, Mischreihenfolge und Wägegenauigkeit. Diese vier Faktoren sind für die meisten Mischfehler verantwortlich, die in der normalen Produktion auftreten.
| Problem | Typische Ursache | Praktische Lösung |
|---|---|---|
| Anbrennen (Vorhärtung) | Entladungstemperatur zu hoch oder Zyklus zu lang | Rotorgeschwindigkeit reduzieren; niedrigere Kühlwassertemperatur; Zyklus verkürzen |
| Schlechte Streuung | Niedrig fill factor, low ram pressure, short mixing time | Chargengewicht erhöhen; Ramdruck erhöhen; Mischzeit verlängern |
| Ich bleibe bei den Rotoren | Hohe Temperatur, niedriger Füllfaktor, bestimmte Polymerqualitäten | Chargentemperatur senken; Füllfaktor auf 0,75–0,80 einstellen; Trennmittel hinzufügen |
| Variation von Charge zu Charge | Manueller Wägefehler, Temperaturdrift | Verwenden Sie eine automatische Dosierung kleiner Chemikalien. Temperatursensoren kalibrieren |
Wägegenauigkeit ist die Grundlage. Ein Fehler von 1 bis 2 Gramm beim Härter kann die Vulkanisationsgeschwindigkeit so weit verändern, dass eine ganze Charge in Ausschuss verwandelt wird. Fabriken, die immer noch auf manuelles Waagenwiegen angewiesen sind, können dieses Risiko durch eine automatisierte Wiege- und Zuführlinie beseitigen; die Mischer vorgeschaltete Ausrüstung Der Artikel auf dieser Website erklärt das typische Layout.
Passen Sie die Gummimischmaschine an Ihre Produktlinie an, nicht nur an die Broschüre
Das richtige Mischpaket hängt von den Produkten ab, die Sie herstellen. Hier erfahren Sie, wie Mischgeräte typischerweise für vier gängige Gummiproduktkategorien ausgewählt werden.
EVA- und Gummisohlen
Schuhsohlenfabriken betreiben einen Kneter, um Masterbatch bei streng kontrollierter Temperatur herzustellen, und verwenden dann eine offene Mühle, um Material zum Formen abzutrennen. EVA-Verbindungen erfordern ein enges Temperaturfenster, da Vernetzungs- und Schaumreaktionen empfindlich auf den thermischen Verlauf reagieren. Für diese Anwendung ist die Temperaturkontrolle wichtiger als die Rotorgeschwindigkeit.
O-Ringe und Dichtungen
Die Herstellung von O-Ringen und Dichtungen erfordert eine feine Verteilung des Füllstoffs, da undispergierte Agglomerate zu Leckpfaden im geformten Produkt werden. Verwenden Sie einen Kneter mit einem Füllfaktor von etwa 0,80, halten Sie den Stempeldruck am oberen Ende und führen Sie die Charge dann einem Präzisionsvorformer mit Kaltzuführung zu, der die Maßgenauigkeit bei jedem Rohling beibehält.
Schläuche und extrudierte Profile
Bei extrudierten Produkten hat die Kontaminationskontrolle oberste Priorität. A Heißfutter-Gummisieb Der dem Kneter nachgeschaltete Filter entfernt Verunreinigungen und verbessert die Reinheit des Materials, bevor das Compound in die Extruderschnecke gelangt.
Großserienproduktion
Anlagen, die 10.000 oder mehr Teile pro Schicht produzieren, sollten den Kneter mit einer Batch-Off-Kühleinheit und einem automatischen Zuführsystem kombinieren. Dies verhindert, dass der Mischer auf die manuelle Handhabung warten muss, und sorgt dafür, dass ein kontinuierlicher Fluss gekühlter, gestapelter Masse für die nächste Stufe bereitsteht.
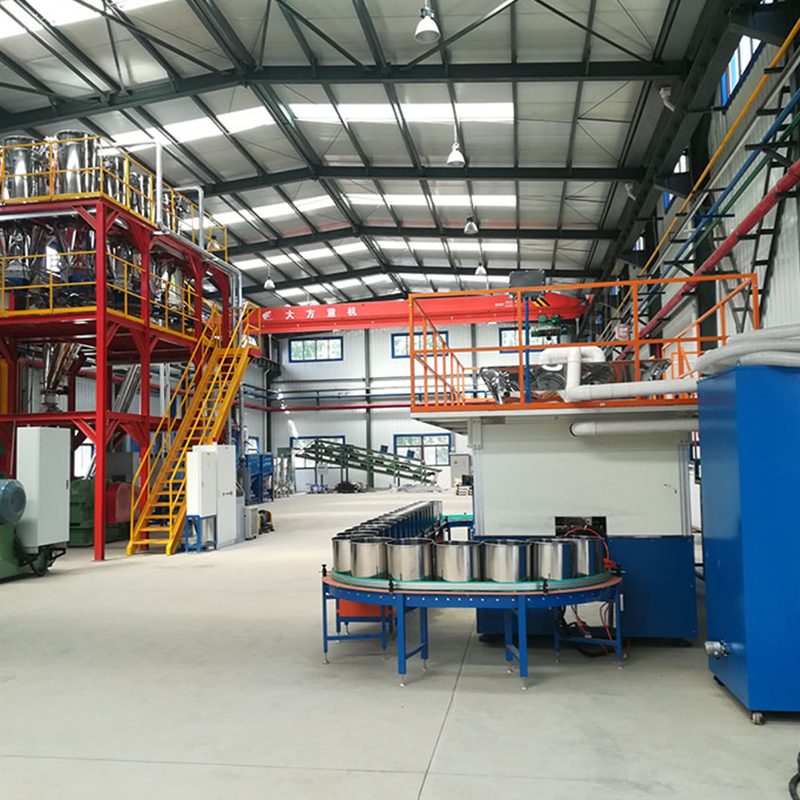 Vorgeschaltete Ausrüstung für Dosier- und Beschickungsmischer Dieses System automatisiert die Lagerung, das Wiegen und die Zuführung von Rohstoffen direkt zum Innenmischer. Es gewährleistet einen kontinuierlichen, staubkontrollierten Betrieb für die Massenproduktion und reduziert die manuelle Handhabung. Produkt anzeigen →
Wartung und Sicherheit: Was sich an einer Gummimischmaschine abnutzt
Gummimischanlagen arbeiten bei jeder Schicht mit abrasivem Ruß, feinem Zinkoxid und hohem Drehmoment. Verschleiß ist keine Frage des Ob, sondern des Wann. Ein geplanter Wartungsplan sorgt für eine stabile Qualität und verlängert die Maschinenlebensdauer.
- Rotoren und Kammerwand: Der Abstand zwischen der Rotorspitze und der Kammerwand nimmt mit zunehmendem Verschleiß zu. Überprüfen Sie dies alle sechs Monate mit einer Fühlerlehre. Überschüssiger Abstand führt zu schlechter Dispersion und längeren Mischzyklen.
- Staub stoppt: Diese Dichtungen verhindern, dass Pulver entlang der Rotorwellen austritt. Ersetzen Sie sie, bevor sichtbare Undichtigkeiten auftreten, da ausgelaufene Inhaltsstoffe das Mischungsverhältnis verändern.
- Schmierung: Verwenden Sie für Getriebe und Lager die vom Maschinenhersteller angegebene Ölsorte. Durch den Ersatz durch eine andere Sorte kann zwar auf dem Papier Geld gespart werden, die Abnutzung ist jedoch höher.
- Kühlsystem: Kalkablagerungen verringern die Wärmeübertragung. Wenn die Austrittstemperatur über Wochen ansteigt, überprüfen Sie die Kühlkanäle auf Ablagerungen, bevor Sie die Prozesseinstellungen dafür verantwortlich machen.
- Sicherheitseinrichtungen: Jede offene Mühle muss über einen Notstoppbügel und eine Bremse verfügen, die die Walzen innerhalb der vorgegebenen Zeit stoppt. Unter Druck stehende Kneter sollten über eine Trichterverriegelung und ein hydraulisches Sicherheitsventil verfügen, das den Druck sofort ablässt.
Häufig gestellte Fragen zu Gummimischmaschinen
Was ist der Unterschied zwischen einem Druckkneter und einer offenen Mischmühle?
Der Druckkneter ist ein geschlossener Innenmischer, der die Hauptarbeit der Einarbeitung und Dispergierung von Füllstoffen in das Polymer übernimmt. Bei der offenen Mischmühle handelt es sich um eine freiliegende Zweiwalzenmaschine, die zur Zugabe von Heilmitteln bei niedrigerer Temperatur und zur Formung der Masse zu einer Folie verwendet wird. Sie arbeiten als Paar in einer typischen Compoundierlinie.
Wie bestimme ich die Chargengröße eines Kneters?
Das Chargengewicht entspricht dem Kammervolumen multipliziert mit dem Füllfaktor und der Massedichte. Bei einem 55-L-Kneter mit einem Füllfaktor von 0,75 und einer Massedichte von 1,15 g/cm³ beträgt das Chargengewicht etwa 47 kg. Überprüfen Sie die Dichte Ihrer spezifischen Mischung, da Materialien mit hohem Füllstoffgehalt pro Liter mehr wiegen.
Was ist der normale Füllfaktor für eine Gummimischmaschine?
Die meisten Knetanwendungen laufen bei 0,70 bis 0,85. Höhere Werte verbessern den Durchsatz, erhöhen jedoch Temperatur und Drehmoment. EVA und weiche Verbindungen können in der Nähe von 0,80 bis 0,85 liegen; Steife Verbindungen mit hoher Härte müssen möglicherweise näher bei 0,70 bleiben, um eine Überlastung des Motors zu vermeiden.
Wie verhindere ich ein Anbrennen beim Mischen?
Halten Sie die Auslasstemperatur unter der Scorch-Temperatur Ihrer Verbindung, verwenden Sie einen zweistufigen Mischprozess, um Härter in einer Kühlmühle hinzuzufügen, und stellen Sie sicher, dass die Kühlwasserkanäle sauber sind und die Temperatur des einströmenden Wassers unter 30 °C bleibt.
Kann ich eine Mischmaschine für verschiedene Kautschuke wie Silikon und EVA verwenden?
Ja, aber Sie müssen die Rotorgeschwindigkeit, das Temperaturprofil und die Mischzeit für jedes Material ändern. Silikon kann zu Kreuzkontaminationen mit anderen Verbindungen führen. Stellen Sie daher eine Maschine speziell für Silikon ein oder führen Sie zwischen Materialwechseln gründliche Reinigungszyklen mit einem Reinigungsmittel durch.
Welche vorgeschaltete Ausrüstung verbessert den Mischprozess?
Automatische Dosiersysteme für kleine Chemikalien, Ruß-Wiegesysteme und Hängeförderbänder reduzieren manuelle Fehler und verkürzen die Ladezeit. Diese Geräte werden zusammenfassend als Mixer-Upstream-Geräte bezeichnet und sind die effektivste Möglichkeit, die Chargenkonsistenz in einer Gummimischlinie zu stabilisieren.

