Was ist eine Vulkanisiermaschine? Die kurze Antwort
Eine Vulkanisiermaschine ist eine Presse, die unvulkanisierte Gummimischung durch kontrollierte Anwendung von Hitze, Druck und Zeit in ein starkes, elastisches und hitzebeständiges Fertigteil umwandelt. Die Maschine löst die Vernetzungsreaktion im Inneren des Gummis aus, normalerweise durch Schwefel- oder Peroxid-Vulkanisationssysteme, und diese Reaktion ist es, die eine formbare Verbundschicht von einem echten Gummiprodukt trennt. Wenn Sie planen, Schuhsohlen, O-Ringe, Dichtungen, Schläuche oder Schwingungsdämpfer herzustellen, ist die Vulkanisiermaschine das Herzstück Ihrer Produktionslinie.
Stellen Sie sich das so vor: Vor der Vulkanisation verhält sich Gummi wie weiches Plastilin; Nach der Vulkanisation wird es zu einem elastischen Material, das Vibrationen absorbiert, Flüssigkeiten abdichtet und Hitze und Wetter übersteht. Während des Prozesses werden die meisten schwefelgehärteten Verbindungen bei gehalten 140-170 °C , Peroxidsysteme bei 160-200 °C , und Spezialverbindungen wie FKM und Silikon bei 170–250 °C . Eine Maschine, die diese Fenster nicht warten kann, produziert weiche, klebrige oder spröde Teile, egal wie gut die Verbindung ist.
Das Fazit ist einfach: Ihre Vulkanisiermaschine entscheidet darüber Endabmessungen, Härte, Druckverformungsrest und Langzeitbeständigkeit von jedem Teil, das Sie versenden. Für diesen letzten Schritt sind Mischen, Mahlen und Vorformen notwendig. Stellen Sie die Maschine also richtig ein, bevor Sie den Rest des Prozesses darauf aufbauen.
- Temperatur: 140–250 °C, abhängig von der Mischung und ihrem Aushärtungssystem.
- Druck: üblicherweise 15–40 MPa auf die projizierte Teilfläche während der Aushärtung.
- Zeit: Von einigen Minuten bei dünnen Dichtungen bis zu 40–60 Minuten bei dicken Blöcken.
Wie Vulkanisation funktioniert: Hitze, Druck und Zeit
Die Chemie wird leichter zu verstehen, wenn man Gummi mit einer Schüssel voller Nudeln vergleicht. In schwefelgehärteten Verbindungen bricht Hitze Schwefelringe auf und schafft Brücken zwischen den Polymerketten von NR, SBR, EPDM oder NBR. Peroxidsysteme bauen stattdessen direkte Kohlenstoff-Kohlenstoff-Verbindungen auf. Das Ergebnis ist ein dreidimensionales Netzwerk, das Gummi seine Rückfederung, chemische Beständigkeit und die Fähigkeit verleiht, seine Form unter konstanter Belastung beizubehalten. Härtungsbeschleuniger und -aktivatoren wie Zinkoxid und Stearinsäure steuern, wie schnell sich dieses Netzwerk bildet, weshalb die Rezeptur der Mischung genauso wichtig ist wie die Maschineneinstellungen.
Drei Variablen steuern den Erfolg: Temperatur, Druck und Zeit. Die Temperatur treibt die chemische Reaktion an; Der Druck drückt die Luft heraus und drückt die Verbindung in jeden Hohlraum. Die Zeit bestimmt, wie vollständig die Reaktion abgeschlossen ist. Untervulkanisiertem Gummi mangelt es an Festigkeit und die Rückfederung ist schlecht; Übervulkanisierter Gummi wird hart und neigt zur Rissbildung.
Die praktische Aushärtezeit folgt einer alten Werkstattregel von ca 3-5 Minuten pro Millimeter der Vollgummidicke bei typischen Formtemperaturen. Ein 12-mm-Stoßdämpferblock kann daher 40–60 Minuten benötigen, während eine 2-mm-Dichtung in weniger als 10 Minuten aushärtet. Dickere Teile erfordern außerdem eine langsamere Erwärmung, um verbrannte Oberflächen und ungehärtete Zentren zu vermeiden.
| Heizmethode | Praktischer Temperaturbereich | Typische Einheitlichkeit | Am besten geeignet für |
|---|---|---|---|
| Dampf | 120-180 °C | /-5 °C | Dickschnitte, Autoklaven |
| Heißes Öl | Bis 250 °C | /-2 °C | Platten erfordern eine hohe Gleichmäßigkeit |
| Elektrische Kartusche | Bis 300 °C | /-3 °C mit PID-Regelung | Kleine Aufspannplatten, Spritzgießmaschinen |
Haupttypen von Vulkanisiermaschinen
Nicht jedes Gummiprodukt kann auf die gleiche Weise vulkanisiert werden. Ihre Teilegeometrie, Ihr Jahresvolumen und Ihr Formstil weisen Sie auf einen von vier Maschinentypen hin.
Hydraulische Härtungspresse (Formpressen)
Das Arbeitstier der Gummiindustrie. Ein ungehärteter Rohling oder Streifen wird in eine offene Form geladen, die Platte schließt sich unter hydraulischem Druck und Wärme gelangt durch die Form in die Masse. Mehretagenpressen stapeln mehrere Formebenen, um den Ausstoß zu steigern. Da die Formen relativ einfach sind, ist dieser Typ nach wie vor die erste Wahl für Polster, Dichtungen, Schuhsohlen und Allzweckdichtungen. Die beiden entscheidenden Kaufgrößen sind Plattengröße und Tonnage.
Vakuum-Vulkanisierpresse
Eingeschlossene Luft führt zu Blasen und ungefüllten Ecken, insbesondere bei Formen mit dünnen Rippen, tiefen Hohlräumen oder Metalleinsätzen. Eine Vakuumvulkanisierpresse evakuiert die Kammer, bevor sich die Form vollständig schließt, wodurch die meisten luftbedingten Defekte beseitigt werden. Eine bedienerfreundliche Option in dieser Kategorie ist a Vakuum-Heißpressmaschine mit vollständiger Einhausung, programmierbarer Evakuierung und PID-Temperaturregelung an jeder Platte.
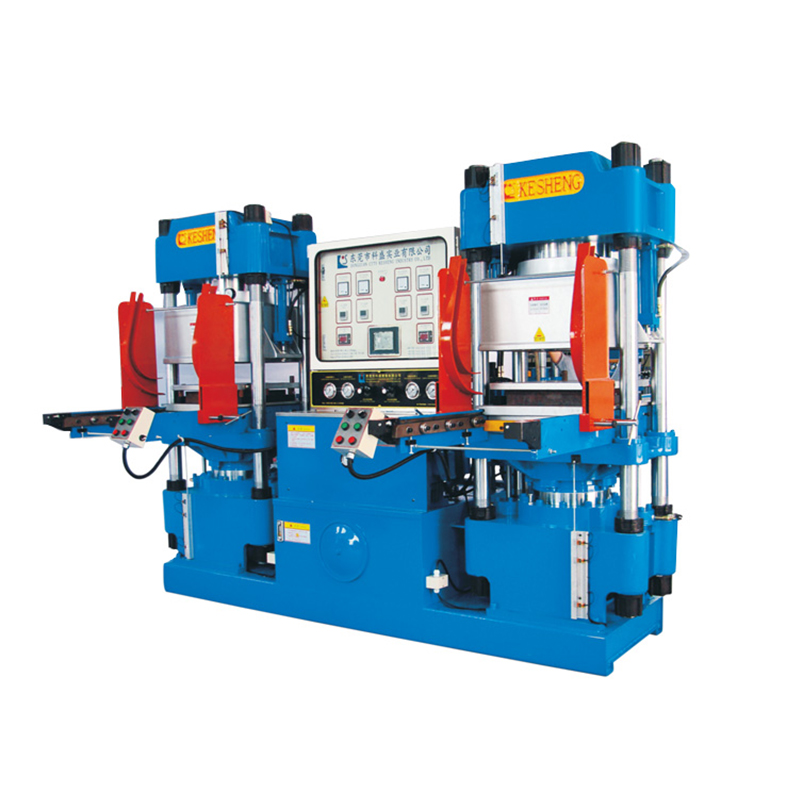 Kundenspezifische Vakuum-Heißpressmaschinen Hersteller, Lieferanten Bei dieser Maschine handelt es sich um eine Vulkanisiermaschine für verschiedene Gummi- und Kunststoffprodukte. Es verfügt über die Funktionen Timing-Formverriegelung, automatische Vor... Produkt anzeigen →
Gummispritzgießmaschine
Eine Spritzmaschine plastifiziert die Masse in einer Schnecken- oder Kolbeneinheit und spritzt sie unter Druck direkt in eine geschlossene Form. Sie müssen die Rohlinge nicht mehr vorwiegen oder die Form öffnen, um sie zu laden, was die Zyklen verkürzt und Grate reduziert. Vertikalmaschinen glänzen mit Verbundmetallteilen wie Öldichtungen und Luftfedern; Horizontalmaschinen eignen sich für größere Formteile und eine höhere Leistung. Hersteller von Dichtungen, die von Kompression auf Einspritzung umsteigen, verzeichnen bei gleichen Teilenummern oft einen spürbaren Rückgang der Arbeitskosten. Aus diesem Grund ist unser Vertikale oder horizontale Gummispritzmaschine ist auf schnellen Materialwechsel und wiederholbare Schusskontrolle ausgelegt.
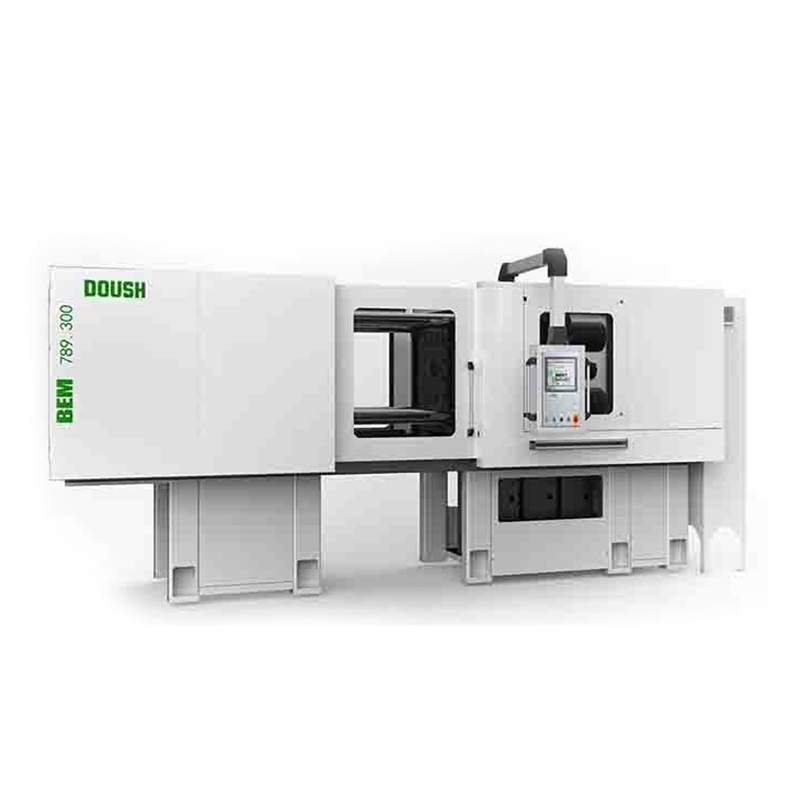 Kundenspezifische Hersteller und Lieferanten von vertikalen/horizontalen Gummispritzmaschinen Es handelt sich um eine Technologie zur Herstellung von Gummiformprodukten. Es wird hauptsächlich bei der Herstellung von Gummiformprodukten wie E... verwendet. Produkt anzeigen →
Autoklaven und kontinuierliche Härtungslinien
Lange Profile, Schläuche und Kabel passen nicht zwischen flache Aufspannplatten. Diese Produkte härten in mit Hochdruckdampf gefüllten Autoklaven oder in kontinuierlichen Linien aus, die Extrusion mit Mikrowellen-, Heißluft- oder Salzbaderwärmung kombinieren. Bei diesen Systemen wird die Produktionsgeschwindigkeit eher von der Länge der Heizzone und der Genauigkeit ihrer Temperaturregelung als von der Presskraft bestimmt.
| Maschinentyp | Typische Produkte | Zykluseigenschaften | Hauptvorteil |
|---|---|---|---|
| Kompressionspresse | Dichtungen, Polster, Schuhsohlen | Minuten pro Zyklus, Chargenorientiert | Niedrige Formkosten, Flexibilität |
| Vakuumpresse | Präzisionsdichtungen, geklebte Einsätze | Aufgrund der Evakuierung etwas länger | Weniger Luftfehler, gleichbleibende Dichte |
| Injektionsmaschine | O-Ringe, Steckverbinder, Großserienteile | Schneller Schuss- und Aushärtezyklus | Wiederholbarkeit, weniger Grat, geringer Arbeitsaufwand |
| Autoklav oder kontinuierliche Linie | Schläuche, Kabel, Profile | Kontinuierlich oder Charge für Ladung | Lange Längen gleichmäßig aushärten |
So wählen Sie die richtige Vulkanisiermaschine aus
Die Auswahl einer Presse beginnt mit dem fertigen Teil und nicht mit einem Produktkatalog. Beantworten Sie fünf Fragen, bevor Sie ein Angebot anfordern.
- Was ist die projizierte Fläche Ihres größten Teils? Die Presskraft entspricht der projizierten Fläche multipliziert mit dem Formdruck. Ein 400 mm x 400 mm großer Teil deckt 0,16 m² ab; Bei 25 MPa benötigt es 4,0 MN, etwa 408 Tonnen. Wenn man eine Marge von 10–15 Prozent hinzufügt, erhält man eine 450–500-Tonnen-Presse.
- Welche maximale Aushärtetemperatur benötigt Ihr Compound? Wenn im Datenblatt mehr als 200 °C gefordert werden, vermeiden Sie eine Niederdruck-Dampfheizung und wählen Sie stattdessen eine elektrische Kartuschen- oder Heißölheizung.
- Wie viele Hohlräume wird die Form tragen? Bei Formen mit mehreren Kavitäten werden ungleichmäßige Plattentemperaturen sofort sichtbar. Fordern Sie daher eine Messung der Temperaturgleichmäßigkeit bei Arbeitstemperatur und nicht nur im Leerlauf an.
- Enthalten Ihre Teile Einsätze oder benötigen Sie Vakuum? Verbunddichtungen, Öldichtungen und Luftfederteile profitieren fast immer von Vakuum- oder Injektionsmaschinen.
- Wie hoch ist Ihr Produktionsvolumen pro Schicht? Formpressen hält die Werkzeugkosten niedrig; Spritzgießen bringt Zykluszeit und Arbeitseinsparungen bei steigenden Volumina.
Bleiben Sie nicht beim Angebotspreis stehen. Planen Sie einen Testlauf mit Ihrer eigenen Mischung ein und bestätigen Sie vor dem Versand, wie der Lieferant die Plattentemperatur und Parallelität misst. Wir haben mehr als 15 Jahre damit verbracht, Mischer, Mühlen, Vorformer und Härtungspressen zu bauen, und jede von uns gelieferte Einheit wird vor dem Verpacken auf Temperaturgleichmäßigkeit und Druckstabilität getestet. Wenn Sie sich nicht sicher sind, welche Kategorie zu Ihren Produkten passt, schauen Sie sich unsere an Kompletter Maschinenkatalog und besprechen Sie Ihre Formen vor der Bestellung mit unserem technischen Personal.
| Parameter | Warum es wichtig ist | Was zu überprüfen ist |
|---|---|---|
| Plattengröße | Definiert maximale Formabmessungen | Vergleichen Sie mit Ihrer größten Form plus Abstand |
| Bewertete Tonnage | Bestimmt die Gratdicke und die Teiledichte | Berechnen Sie anhand der projizierten Fläche; Fordern Sie einen Prüfbericht an |
| Temperaturbereich | Muss das Aushärtungsfenster Ihrer Verbindung abdecken | Obergrenze mit Heizmarge bestätigen |
| Temperaturgleichmäßigkeit | Beeinflusst die Zykluskonsistenz und die Ausschussrate | Fordern Sie eine 9-Punkt-Messung bei Arbeitstemperatur an |
| Tageslicht und Schlaganfall | Bestimmt die Formhöhe und den Entformungsraum | Messen Sie an Ihrer dicksten Form |
| Kontrollsystem | Speichert Heilrezepte und schützt die Qualität | Suchen Sie nach HMI mit Timern, Alarmen und Datenprotokollierung |
| Sicherheitshardware | Verhindert Verletzungen beim Be- und Entformen | Überprüfen Sie Zweihandsteuerungen, Schutzvorrichtungen und Lichtvorhänge |
Wo Vulkanisiermaschinen eingesetzt werden: Branchenbeispiele
Vulkanisiermaschinen gibt es in jeder Gummiwarenindustrie. Der rote Faden ist die Notwendigkeit von Elastizität, Dichtleistung und Beständigkeit gegen Hitze oder Witterungseinflüsse unter realen Betriebsbedingungen.
- Schuhsohlen und Sportschuhe aus Gummi: Schuhfabriken härten Gummilaufsohlen gegen EVA-Zwischensohlen aus, und Maschinen mit mehreren Stationen halten die Linie am Laufen. Viele nutzen unsere Vollautomatische Pressformmaschine für Gummisohlen
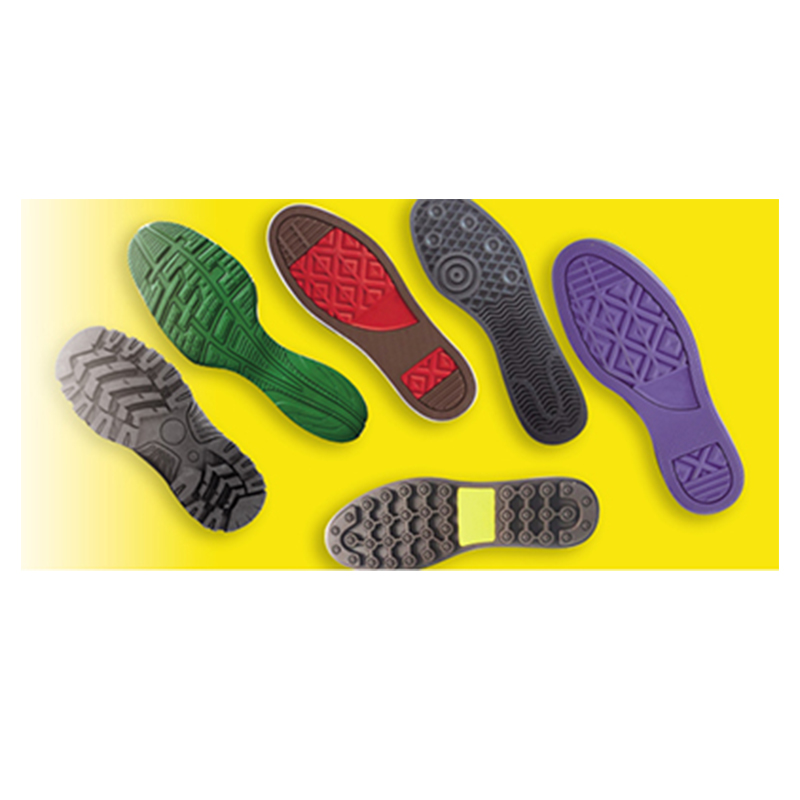 Kundenspezifische vollautomatische Gummisohlen-Pressformmaschine Hersteller, Lieferanten Vollautomatische Gummisohlen-Heißpressformmaschine Produktbeschreibung1. Die automatische Gleitform- und Formdrehstruktur kann rot... Produkt anzeigen → um mehrere Sohlen pro Zyklus mit gleichmäßiger Druckverteilung auszuhärten.
- O-Ringe und Dichtungen: Diese kleinen Teile erfordern eine strenge Temperaturkontrolle und einen präzisen Formschluss. Vakuumpressen und Injektionsmaschinen dominieren diese Kategorie.
- Öldichtungen und Luftfedern: Metalleinsätze werden geladen, Gummi wird um sie herum eingespritzt oder formgepresst, und die Verbindung entsteht im selben Aushärtungszyklus.
- Schläuche, Profile und Kabelisolierungen: Durchlaufanlagen oder Autoklaven ersetzen Flachpressen.
- Schwingungsdämpfende Halterungen und Rollen: Dicke Abschnitte erfordern lange Zyklen und sorgfältige Temperaturgradienten.
- Sportartikel wie Tennisbälle: Der Kugelkern durchläuft vor der Filzumhüllung eine Wärmehärtung, und für diesen Prozess gibt es komplette Linien.
Nach dem Aushärten weisen die meisten Formteile an der Trennfuge immer noch Grate auf. Durch manuelles Trimmen oder Taumeln in einer kryogenen Entgratungskammer wird das Teil gereinigt, ohne seine Dichtungsoberfläche zu beschädigen. Planen Sie diesen Endbearbeitungsschritt zusammen mit der Pressenauswahl, da das Gratvolumen vom Formdesign und der Pressenpräzision abhängt.
Sicherheit und Wartung: Was jeder Produktionsleiter wissen sollte
Eine Vulkanisiermaschine kombiniert hohe Hitze, große hydraulische Kraft und große bewegliche Platten. Wenn es respektiert wird, liefert es jahrelang störungsfreien Dienst; Wenn es ignoriert wird, kann es Bediener schädigen und die Produktion in einer Schicht ruinieren.
Sicherheitsutensilien für jede Pressenlinie
- Installieren Sie Zweihand-Bedientasten oder Lichtvorhänge, damit die Presse nicht schließen kann, während ein Bediener in die Form greift.
- Verwenden Sie Sperr-/Kennzeichnungsverfahren, bevor jemand Platten reinigt oder Formen wechselt.
- Ersetzen Sie Hydraulikschläuche beim ersten Anzeichen von Verschleiß. Ein unter Druck austretender feiner Ölstrahl kann in die Haut eindringen und erfordert sofortige ärztliche Hilfe.
- Tragen Sie beim Laden von Rohlingen und Entfernen ausgehärteter Teile zugelassene hitzebeständige Handschuhe und Gesichtsschutz.
- Halten Sie den Formbereich frei von Werkzeugen und Masseresten und deaktivieren Sie niemals einen Sicherheitsschalter, um ein paar Sekunden zu sparen.
Ein praktischer Wartungsrhythmus
- Überprüfen Sie die Plattenparallelität monatlich mit einer Messuhr und halten Sie den Wert ein 0,05 mm pro Meter ; Verzogene Platten führen zu einer ungleichmäßigen Teiledicke.
- Messen Sie alle drei Monate die Plattentemperatur an neun Punkten. Erwarten Sie eine Abweichung innerhalb /-3 °C bei der eingestellten Temperatur.
- Ersetzen Sie Hydrauliköl und Filter pünktlich, normalerweise alle 2.000 Betriebsstunden , und überprüfen Sie den Behälter auf Wasser oder Schmutz.
- Temperatursensoren alle sechs Monate kalibrieren; Ein driftender Sensor verschwendet mehr Material als die meisten mechanischen Ausfälle.
- Überprüfen Sie während der Schichtstart-Checkliste Heizpatronen, Ölleitungen und Dampfdichtungen.
- Testen Sie Zweihandsteuerungen, Lichtvorhänge und Not-Aus-Schalter wöchentlich und führen Sie ein schriftliches Protokoll.
Befolgen Sie diesen Rhythmus und eine gut gebaute Presse sollte funktionieren 15-20 Jahre . Unserer Erfahrung nach sind vorzeitige Ausfälle darauf zurückzuführen, dass man ausschließlich auf den Preis kauft, die Temperaturgleichmäßigkeitsprüfung auslässt oder zulässt, dass sich das Hydrauliköl verschlechtert. Informieren Sie Ihren Lieferanten über Ihre Mischung, Form und Schichtmuster, und Sie erhalten eine Maschine, die auch fünf Jahre nach der Installation noch Ihren Qualitätsvorgaben entspricht.
Häufig gestellte Fragen zu Vulkanisiermaschinen
Was ist der Unterschied zwischen einer Vulkanisierpresse und einer Gummispritzgießmaschine?
Eine Vulkanisierpresse, also die klassische Kompressionspresse, härtet einen zuvor eingelegten Rohling in einer offenen Form aus. Eine Spritzmaschine plastifiziert die Masse und spritzt sie zunächst in eine geschlossene Form ein, wo sie dann aushärtet. Das Spritzgießen ermöglicht kürzere Zyklen, weniger Grate und eine bessere Hohlraumfüllung, allerdings sind die Formen teurer und die Einrichtung komplexer.
Welche Temperatur und welchen Druck sollte eine Vulkanisiermaschine erreichen?
Die meisten Gummimischungen härten zwischen 140 und 200 °C aus; FKM- und Silikontypen benötigen möglicherweise bis zu 250 °C. Der typische Formdruck auf die projizierte Teilfläche beträgt 15-40 MPa , mit dickeren oder komplexeren Teilen, die eine höhere Tonnage erfordern.
Wie lange braucht Gummi zum Vulkanisieren in einer Presse?
Als Faustregel gilt: 3-5 Minuten pro Millimeter von fester Dicke, angepasst an die Aushärtungskurve der Verbindung. Eine dünne Dichtung kann in 4–8 Minuten aushärten, während eine dicke Dichtung 40–60 Minuten aushärten kann. Bestätigen Sie dies immer mit einem Aushärtungsrheometertest für Ihre spezifische Verbindung.
Warum sollte ich eine Vakuumvulkanisierpresse verwenden?
Vakuum entfernt Luft aus dem Formhohlraum vor dem vollständigen Schließen. Das bedeutet weniger Blasen, eine bessere Eckenfüllung und eine gleichmäßigere Dichte, was für Dichtungen, geklebte Einsätze und Teile mit komplexer Geometrie wichtig ist.
Kann eine Maschine verschiedene Gummimischungen vulkanisieren?
Ja, solange die maximale Temperatur der Maschine das Aushärtungsfenster jeder Verbindung abdeckt. Halten Sie schwefelgehärtete und peroxidgehärtete Materialien getrennt, indem Sie die Form zwischen den Chargen reinigen, und wechseln Sie von einer Presse zur anderen, anstatt inkompatible Materialien am selben Tag ohne gründliche Reinigung zu verarbeiten.
Was verkürzt die Lebensdauer einer Vulkanisiermaschine?
Die üblichen Übeltäter sind, dass sie über die Nennlast hinaus arbeiten, ungleichmäßige Plattentemperaturen ohne Korrektur laufen lassen, den Zustand des Hydrauliköls ignorieren und Parallelitätsprüfungen auslassen. Eine geplante Wartungsroutine, die auf Betriebsstunden und nicht auf Kalendermonaten basiert, ist die günstigste Versicherung, die Sie abschließen können.

